


Máquinas industriales para fabricar clavos: selección técnica y guía de producción
Las máquinas industriales para fabricar clavos forman el núcleo de las plantas de procesamiento de alambre y fabricación de sujetadores. Estos sistemas mecánicos transforman alambre de acero con bajo contenido de carbono estirado en frío en clavos de alambre, clavos en espiral y sujetadores para techos formados con precisión en un ciclo automatizado continuo. El proceso de producción se basa en un cabezal mecánico en frío: el alambre se extrae de un soporte de devanado, se endereza a través de conjuntos de rodillos horizontales y verticales, se introduce en un troquel de agarre de precisión, se dirige mediante un punzón y se corta mediante troqueles de corte para formar la punta del cincel.
Operando dentro de una línea completa de procesamiento de alambre, estas máquinas se integran aguas abajo con pulidores de uñas automáticos y tanques de electrogalvanización, o aguas arriba con máquinas trefiladoras. Los operadores de la planta evalúan estas unidades basándose en la confiabilidad del ciclo de trabajo continuo, la consistencia dimensional del vástago y la cabeza del clavo y la minimización del desgaste térmico durante el forjado por impacto a alta velocidad.


Tipos de máquinas
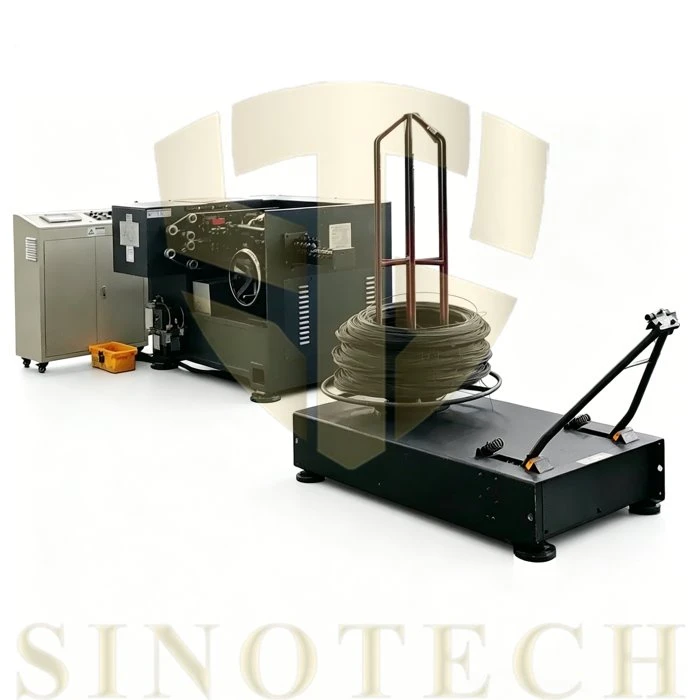
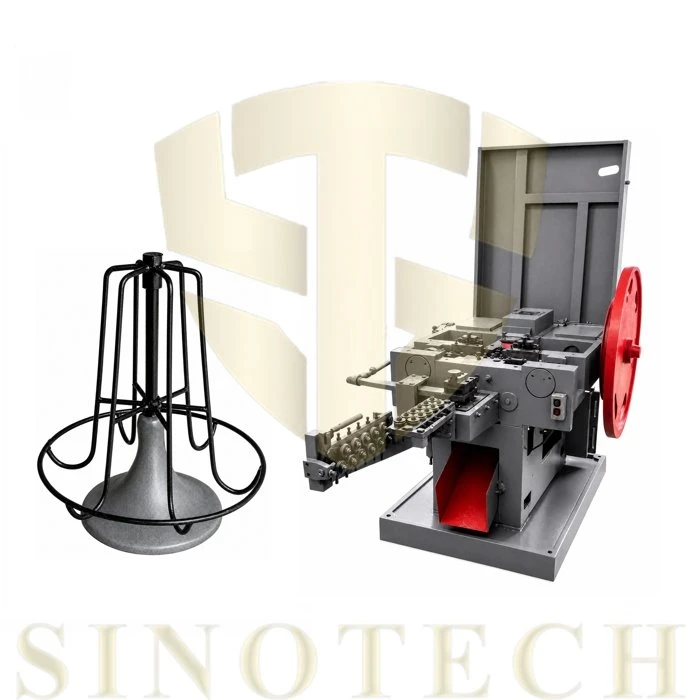
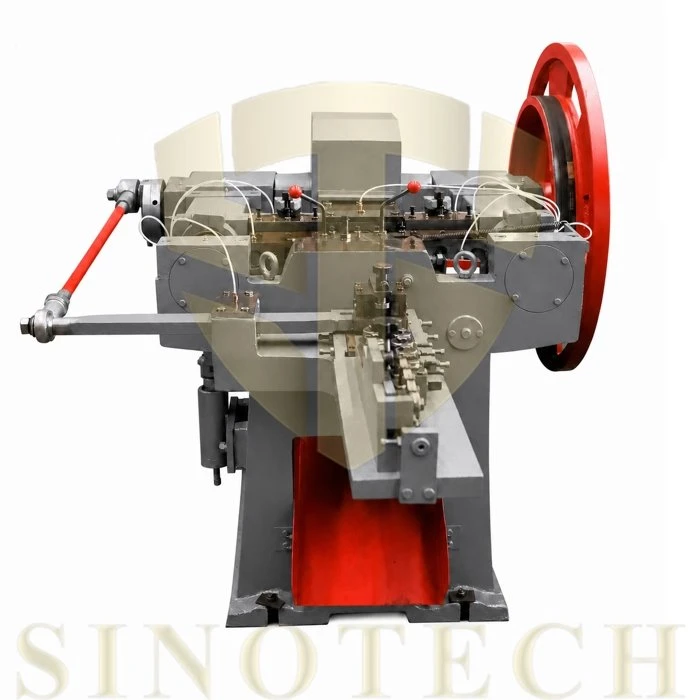

La selección de la arquitectura de maquinaria correcta depende directamente del volumen de producción requerido, la duración del turno y la asignación de mano de obra.
Máquinas rotativas tradicionales para fabricar clavos
Mecanismo: Mecanismo de émbolo accionado por manivela con alimentación y agarre de alambre accionado por leva mecánica.
Rango de velocidad: 200 a 400 clavos por minuto.
Características: Ofrece simplicidad mecánica, rutinas de mantenimiento sencillas y menor inversión de capital inicial. Adecuado para la producción por lotes de volumen bajo a medio de diversos tipos de clavos especiales o no estándar.
Máquinas para fabricar clavos rotativos/de émbolo de alta velocidad
Mecanismo: Estructura de equilibrio dinámico completamente cerrada con lubricación forzada con aceite y accionamientos de eje excéntrico precisos.
Rango de velocidad: 700 a 1400 clavos por minuto.
Características: Presenta vibración reducida a altas frecuencias de impacto, circuitos de lubricación de circuito cerrado para evitar la expansión térmica y monitoreo de sensor de proximidad para atascos en la alimentación de alambre. Adecuado para la producción en masa continua, las 24 horas del día, los 7 días de la semana, de clavos comunes estándar y clavos para paletas.
Máquinas para fabricar clavos en espiral (sistemas de clasificación)
- Mecanismo: Estaciones automatizadas de soldadura y unión de cables que ensamblan clavos sueltos a granel en alambres de acero dobles recubiertos de cobre en un ángulo específico (normalmente, alambre de 15 grados intercalados).
- Características: Equipo secundario dedicado combinado con accesorios para enrollar clavos y roscar para aplicaciones de clavadoras neumáticas.
Características clave
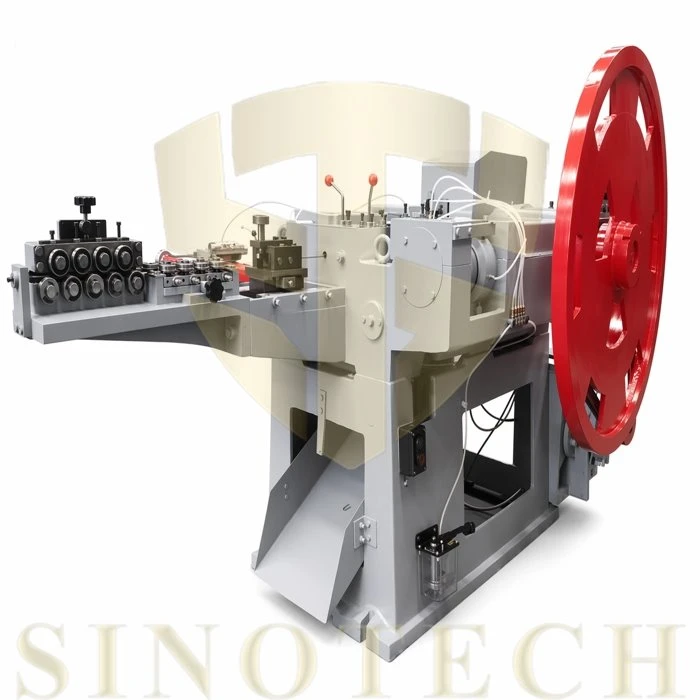
Cuerpo rígido de la máquina de hierro fundido:Los marcos de hierro fundido nodular de alta resistencia absorben las fuerzas de impacto cíclicas y eliminan la flexión estructural durante el avance a alta velocidad, manteniendo la alineación entre el punzón y la matriz.
Sistema de lubricación por circulación forzada:Las bombas de aceite continuas suministran lubricante filtrado a todas las correderas alternativas, cojinetes y superficies de levas, evitando el agarrotamiento y reduciendo la degradación térmica de los contactos deslizantes.
Mecanismo de alimentación de rodillos de precisión:Las unidades de alimentación de rodillos accionadas por levas o embrague unidireccional controlan la longitud de alimentación del alambre con una tolerancia inferior a ±0,1 mm, lo que garantiza una longitud uniforme del vástago antes del corte.
Herramientas de corte y cabezal con punta de carburo:Los insertos de acero de alta velocidad (HSS) y carburo de tungsteno resisten el desgaste abrasivo durante el corte de alambre y el forjado por impacto repetido, lo que extiende los intervalos operativos entre reemplazos de herramientas.
Lógica de parada impulsada por sensores:Los sensores ópticos y mecánicos integrados detectan roturas de alambre, deslizamientos de alimentación o espacios en blanco atascados, activando instantáneamente el frenado de emergencia del motor para evitar la destrucción del troquel.
Especificaciones técnicas
Los siguientes parámetros describen las configuraciones estándar de las máquinas industriales para fabricar clavos. La personalización está disponible para calibres de alambre y patrones de vástago específicos.
|
Serie de modelos |
Diámetro de alambre aplicable (mm) |
Rango de longitud de clavo (mm) |
Capacidad de salida (clavos/min) |
Potencia del motor principal (kW) |
Peso neto (kg) |
Dimensiones (largo x ancho x alto, mm) |
|
Z94-2.5C |
Φ1.8 – Φ2.5 |
25 – 50 |
700 – 900 |
3.0 |
1,400 |
1,550 × 1,200 × 1,150 |
|
Z94-3C |
Φ2.2 – Φ3.4 |
40 – 85 |
600 – 800 |
4.0 |
1,850 |
1,750 × 1,300 × 1,250 |
|
Z94-4C |
Φ3.0 – Φ4.5 |
65 – 100 |
500 – 700 |
5.5 |
2,400 |
1,950 × 1,400 × 1,350 |
|
HSN-40 |
Φ2.0 – Φ4.0 |
32 – 90 |
1,000 – 1,400 |
7.5 |
3,100 |
2,100 × 1,500 × 1,400 |
|
HSN-50 |
Φ3.5 – Φ6.0 |
90 – 150 |
700 – 900 |
11.0 |
4,500 |
2,600 × 1,800 × 1,600 |
Aplicaciones
Construcción y marcos
Fabricación a gran escala de clavos de hierro redondos comunes (de 2,5 mm a 6,0 mm de diámetro de alambre) utilizados en estructuras de madera, encofrados de hormigón y ensamblajes estructurales en general.
Industria de paletas y embalaje
Producción de clavos en espiral lisos, con vástago anular y con vástago roscado, diseñados para pistolas de clavos neumáticas de alta frecuencia utilizadas en la construcción de paletas y cajas de madera.
Sujetadores especiales y para techos
Fabricación de clavos tipo paraguas, clavos remachados y clavos para mampostería de concreto que requieren geometría de punta y revestimientos de superficie especializados.
Factores clave de selección
La evaluación de bienes de capital para una planta de fabricación requiere analizar varios criterios operativos y técnicos:
Compatibilidad de materias primas:Verifique que las mordazas de agarre y alimentación de alambre de la máquina se ajusten a la resistencia a la tracción y la tolerancia de diámetro del alambre estirado en frío disponible (generalmente alambre de acero con bajo contenido de carbono SAE 1008 o Q195).
Producción objetivo frente a requisitos de turno:Calcular objetivos de tonelaje diario. Las unidades de alta velocidad reducen el costo de mano de obra por unidad, pero requieren un cumplimiento estricto de los programas de mantenimiento preventivo para evitar paradas de línea no programadas.
Intercambiabilidad de herramientas:Evalúe el tiempo de preparación necesario para cambiar las matrices de agarre, las cuchillas cortadoras y los punzones al cambiar entre diferentes longitudes y diámetros de clavos.
Servicios públicos de las instalaciones:Confirme que el suministro eléctrico de fábrica (p. ej., 380 V/50 Hz/3Ph o 440 V/60 Hz/3Ph) coincida con los requisitos del motor y que se asigne un espacio de piso adecuado para los soportes de pago de cables y la recolección de contenedores terminados.
Accesibilidad de mantenimiento:Asegúrese de que los puntos de lubricación, los enlaces de ajuste y los paneles de control eléctrico sean fácilmente accesibles para la inspección rutinaria del operador.
Preguntas técnicas frecuentes

Solicitar una cotización
Para recibir una propuesta técnica precisa y una cotización comercial adaptada a sus requisitos de producción, proporcione los siguientes detalles en su consulta:
Especificaciones de las uñas objetivo:Rango de diámetro y longitud del cable (p. ej., 2,5 mm x 50 mm).
Producción diaria esperada:Tonelaje requerido o piezas totales por turno de 8 horas.
Tipo de Materia Prima:Grado de alambre disponible y resistencia a la tracción.
Especificaciones eléctricas:Requisitos locales de tensión, frecuencia y fase.
Puerto de destino:Para cálculo de fletes y logística.
Con abundante experiencia, somos uno de los fabricantes de máquinas para fabricar clavos más profesionales de China. No dude en comprar máquinas para fabricar clavos personalizadas a precios competitivos en nuestra fábrica. Bienvenido a contactarnos para cotización.